
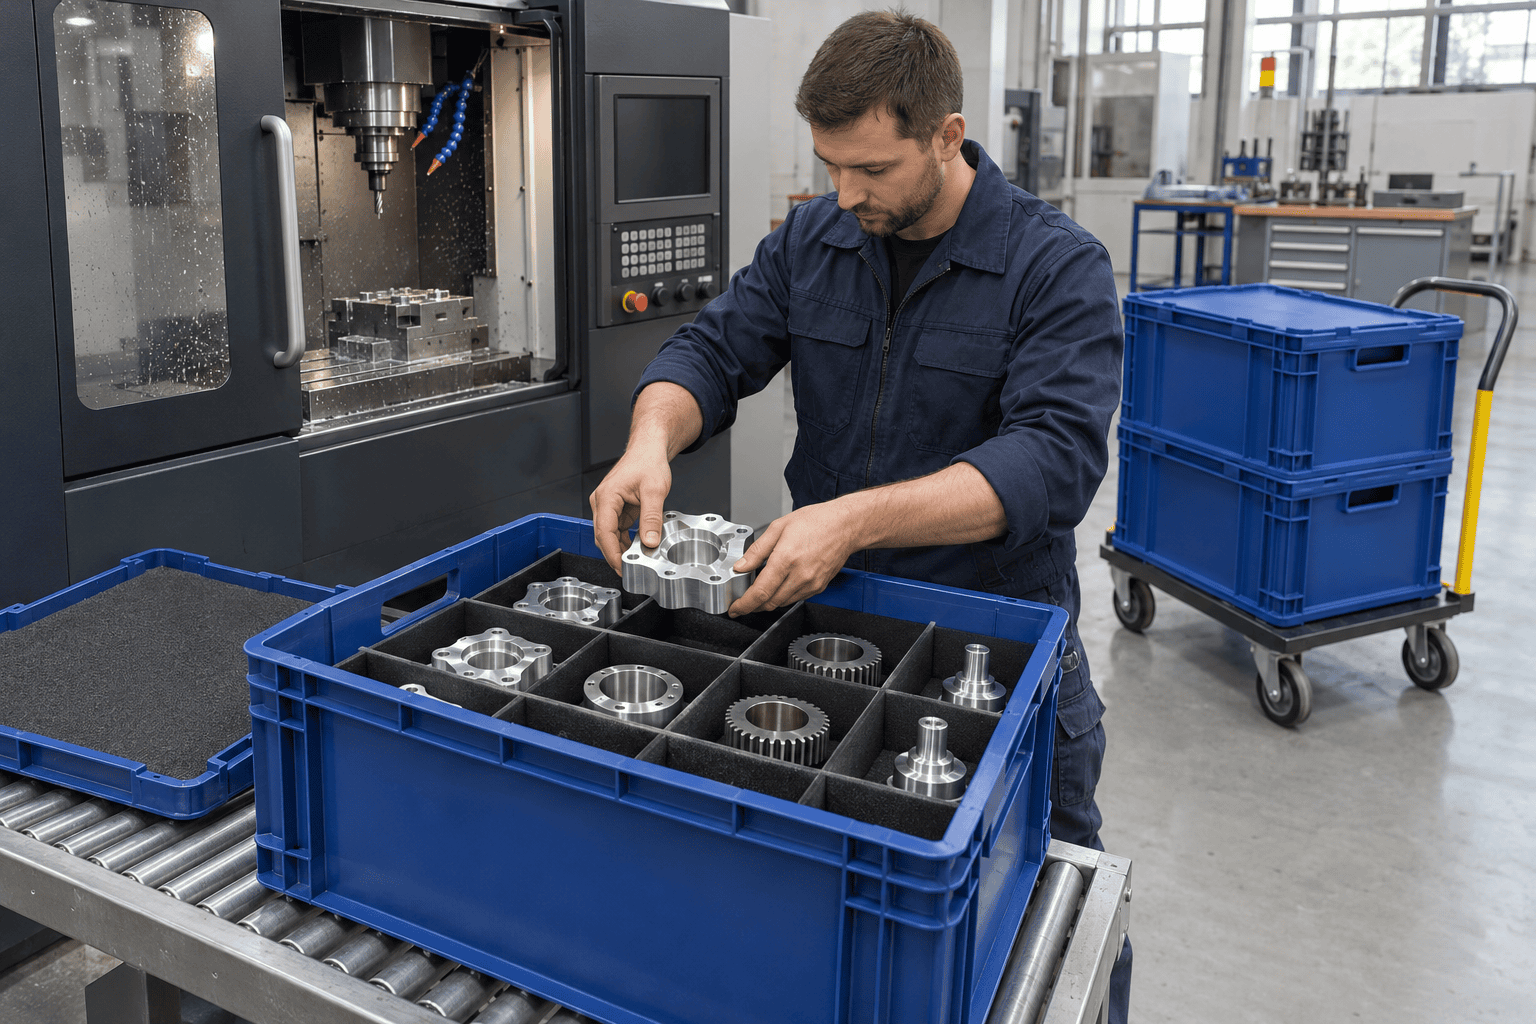
Bir kuyumcu, saatlerce emek verdiği yüzüğü tezgahtan alıp diğer yüzüklerle birlikte bir kavanoza atmaz, onu kadife bir kutuya yerleştirir 💍; CNC tezgahından mikron toleransla çıkan bir flanş, mil ya da dişli de aslında aynı özeni hak eder, çünkü işleme bittiği anda parçanın asıl sınavı başlar ve o sınavı çoğu zaman tezgah değil, parçanın konduğu kasa belirler. Eforplast olarak metal işleme atölyeleri ve otomotiv yan sanayi müşterilerimizle konuşurken en sık duyduğumuz soru “CNC parçası için en iyi kasa hangisi?” oluyor 🤔. Bu sorunun tek bir cevabı yok ve yazının ana fikri de tam olarak bu: parça tezgahtan montaj hattına ilerledikçe ihtiyaç duyduğu kasa da değişir, dolayısıyla doğru soru “hangi kasa?” değil, “hangi aşamada hangi kasa?” olmalıdır 🎯.
🔍 Tezgahtan Çıkan Parçayı Neler Bekliyor?
CNC tezgahından yeni çıkan bir parça üç farklı riskle aynı anda karşı karşıyadır ve kasa seçimi bu üç riskin her birini ya azaltır ya da büyütür ⚠️. İlki soğutma sıvısı ve yağ kalıntısıdır: parçanın üzerinde ve iç kanallarında kalan sıvı, kapalı bir kasanın tabanında birikerek alt sıradaki parçaları saatlerce ıslak tutar. İkincisi ani pas riskidir: flash rust olarak bilinen bu korozyon türü, özellikle su bazlı soğutma sıvılarıyla işlenen çelik ve dökme demir parçalarda dakikalar ya da saatler içinde ortaya çıkabilir ve kaynağı, suyun metal yüzeydeki koruyucu filmi alıp götürmesidir 🟤. Üçüncüsü ise parçacık kirliliği ve yüzey hasarıdır: talaş artıkları, toz ve parçaların birbirine çarpması, ölçüsü tutturulmuş bir yüzeyi birkaç dakikada ret sebebine dönüştürebilir. Eforplast ekibi olarak müşterilerimize ilk sorduğumuz soru bu yüzden “parçanız hangi sıvıyla işleniyor ve yıkanıyor mu?” oluyor 🧪.
🗺️ Parça İlerledikçe Kasa Kapanır
Sahada en iyi işleyen yaklaşım, parçanın yolculuğunu iki bölgeye ayırmaktır: tezgah ile yıkama arasındaki ıslak bölge ve yıkamadan montaja kadar uzanan temiz bölge 🧭. Islak bölgede kasanın görevi sıvıyı tutmak değil, sıvıdan kurtulmaktır; temiz bölgede ise görev tam tersine döner ve kasa dış dünyayı parçadan uzak tutmalıdır.
⚖️ Delikli, Kapalı ya da Kapaklı: Hangisi Nerede?
Islak bölgenin doğal adayı plastik delikli kasalardır 💧. Örneğin HP-2301 delikli kasa yanları ve tabanı delikli PPC gövdesi, 365x565x218 mm iç ölçüsüyle yaklaşık 45 litrelik bir hacim sunuyor ve parçadaki soğutma sıvısının tabanda birikmek yerine süzülmesine, havanın parçaların arasından dolaşmasına izin veriyor. Burada sık atlanan bir ayrıntı var: süzülen sıvının bir yere gitmesi gerekir, bu yüzden delikli kasaları tezgah çıkışında kimyasal döküntü paletleri gibi bir toplama haznesinin üzerinde bekletmek hem zemini kuru tutar hem de kaygan zeminden kaynaklanan kaza riskini azaltır 🛡️. Eforplast olarak delikli kasalarda bir uyarıyı da mutlaka paylaşıyoruz: delikler küçük talaş parçalarının elenmesine yardım etse de yıkamanın yerini tutmaz, bu nedenle delikli kasa parçayı yıkamaya kadar taşıyan bir ara durak olarak düşünülmeli, uzun süreli bir bekleme yeri olarak değil.


Parça yıkanıp kuruduktan sonra temiz bölgeye geçeriz ve burada 400×600 mm plastik kasalar içindeki kapalı modeller öne çıkar 📦. HP-2003 kapalı kasa federli tabanı, açık el tutma yerleri ve uyumlu kasa kapakları ile tozun ve talaş artıklarının parçaya ulaşmasını engelliyor. Eforplast olarak sevkiyat ya da uzun süreli stok için ise kapağın gövdeden hiç ayrılmadığı plastik menteşeli kapaklı kasaları öneriyoruz 🔒.

| Kasa tipi | CNC sonrası aşama | Güçlü yanı ✅ | Dikkat edilecek nokta ⚠️ |
|---|---|---|---|
| Delikli kasa | Tezgah çıkışı, yıkamaya gidiş | Sıvı süzülür, hava dolaşır | Altına toplama haznesi koyun |
| Kapalı kasa | Yıkanmış parça, ara stok | Talaş ve toz içeri girmez | Islak parça koymayın |
| Menteşe kapaklı kasa | Depo ve sevkiyat | Kapak kaybolmaz, parça kapalı kalır | Kapatmadan önce parçayı kurutun |
| R-KLT kasa | Otomotiv montaj hattı | Standart ölçü, hat ve raf uyumu | Müşteri şartnamesini kontrol edin |
Kasa yüksekliği de en az kasa tipi kadar önemlidir 📐. Metal parçalar küçük hacimde bile hızla ağırlaştığı için derin bir kasayı ağzına kadar doldurmak hem kasanın tabanını zorlar hem de operatörün belini; bu yüzden ağır çelik parçalarda alçak kasaları, alüminyum gibi hafif ama hacimli parçalarda ise daha derin kasaları tercih etmenizi öneriyoruz. Eforplast ekibi olarak bir başka pratik tavsiyemiz, işlenmiş yüzeyleri birbirine değdirmemek: parçaları üst üste yığmak yerine tek katta dizmek ya da katlar arasına temiz bir ayırıcı koymak, taşıma sırasındaki titreşimin yüzeyde iz bırakmasını önler 🧩.
💡 Kasayı Kapatmadan Önce
Sahada sık karşılaştığımız bir tablo şu: tezgahtan yeni çıkmış, su bazlı soğutma sıvısıyla ıslak parçalar acele içinde kapalı ve kapaklı bir kasaya istiflenir, ertesi sabah kapak açıldığında alt sıradaki parçalarda kırmızımsı kahverengi lekeler belirir 😬. Kasa burada suçlu değildir, yanlış aşamada kullanılmıştır; Zerust’un da vurguladığı gibi yıkama ile koruma arasındaki kısa gecikmeler bile görünür pas için yeterlidir ⏱️. Temiz bölge için ise çıta daha da yükseliyor: otomotiv tedarik zincirinde VDA 19 standardı, parçaların parçacık ve sıvı kirliliğinden korunacak şekilde temizlenmesini, test edilmesini ve paketlenmesini tarif ediyor ve Fraunhofer IVV taşıma ambalajından kaynaklanan kirliliği bu alanın en büyük zorluklarından biri olarak tanımlıyor 🔬. Eforplast olarak bu nedenle temiz parçaları taşıyan kasaların ıslak bölgede hiç kullanılmamasını, mümkünse farklı renkte seçilmesini öneriyoruz; gri kasa ıslak bölgede, mavi kasa temiz bölgede kalınca karışıklık kendiliğinden ortadan kalkar 🎨.

Ölçü tarafında da standart düşünmek size zaman kazandırır 📏. Otomotiv sektöründe yaygın olan VDA 4500 Euro kasaları 600×400 mm modülüne dayanıyor ve bu ölçüdeki dört kasa 1200×800 mm’lik bir Euro paletin bir katını tam olarak dolduruyor; ana sanayiye parça gönderiyorsanız R-KLT kasalar kategorisine de göz atmanızı öneririz. Kendi stok alanınız için 360x560x265 mm iç ölçüsü ve güçlendirilmiş tabanıyla yaklaşık 53 litre sunan HP-4628-MK menteşe kapaklı kasa, aynı modüle uyduğu için paletle ve raflarla sorunsuz çalışıyor. Eforplast ürün gamında ağır parçaları taşırken güçlendirilmiş tabanlı modelleri seçmeniz, istiflemede alt kasanın esnemesini de önler 🏋️.

❤️ Emeğin Son Metresi
Bir CNC operatörü için en zor an, saatlerce uğraşıp toleransına oturttuğu bir parçanın kalite kontrolde bir çizik ya da pas lekesi yüzünden geri dönmesidir 😔; o parça tezgahta değil, tezgah ile montaj hattı arasındaki o kısa yolda kaybedilmiştir. Eforplast olarak kasayı bu emeğin son metresini koruyan bir araç olarak görüyoruz ve her öneride parçanın malzemesini, işlendiği sıvıyı ve gideceği yeri birlikte değerlendiriyoruz 🤝. Parçalarınızı, kullandığınız soğutma sıvısını ve sevkiyat şartlarınızı bize anlatın; iletişim sayfamızdan ulaştığınızda ıslak ve temiz bölgeniz için doğru kasa setini birlikte kuralım, çünkü Eforplast için iyi bir kasa, parçanızı tezgahtan çıktığı gibi müşterinize ulaştıran kasadır. Eforplast ekibi sorularınızı bekliyor 📞.